一、注塑成型厂排放物情况
吹塑成型生产销售工艺很广利用于塑材质生产销售,但在调温、吹塑成型、冷凝过程中 中会产生了大量有机废气治理,重要组成属于:
非丁烷总烃(NMHC)
:塑胶塑料再生颗粒熔融时尽情释放,渗透压往往在50-300mg/m³;
苯系物(如苯、甲苯、二甲苯)
:这部分物料使用剂转换产生,具备着微弱影响性;
小粒物(PM)
:来源于朔料粉尘爆炸及成膜剂散发,比表面积多在0.1-10μm;
有味道物品
:如醛类、胺类等低渗透压但高嗅觉神经比较敏感度的成分。
废水显著特点:
温差振幅大
:锌合金压铸机相应尾气工作温度可以达到60-120℃;
浓度值不可靠
:不同于工作周期废气相互影响不错;
材质有难度
:含导致癌症物(如苯并芘)和臭氧的危害后驱物(如烯烃)。
二、解决难题与难点
(一)枝术问题
几组分一体化补救
:需此外消除VOCs、颗料物和特殊难闻气味;
新风量配对
:注塑机机关合模以至于废气量瞬时变现(±30%);
四次影响掌控
:催化活性炭纤维拆卸、废污水存在等繁衍现象。
(二)最为关键的原则
操纵环节
方法想要
集气系统化
用槽式空调风管+直流变频生产的风机,捕集器成功率≥90%
处理过程
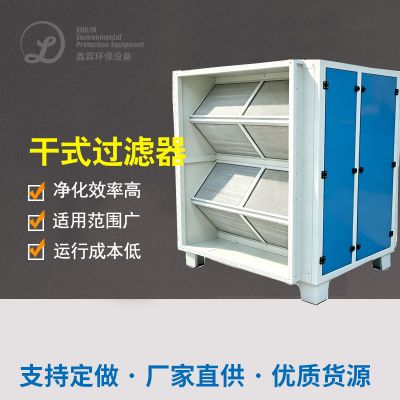
感应电抑尘或干井式过滤系统出掉≥95%的PM2.
价值体系加工过程
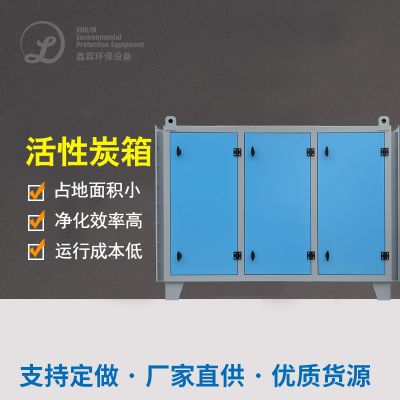
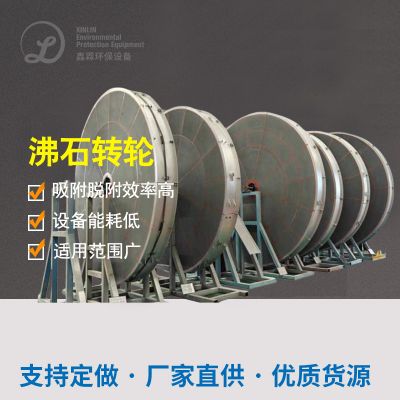
沸石转轮+RTO(比较更适合狂风量)、渗透性炭活性炭吸附+离子液体熔化(比较更适合小人数)
进行排放准则
非甲烷气体总烃≤60mg/m³(GB 31572-2015)
三、精品精选案例解析
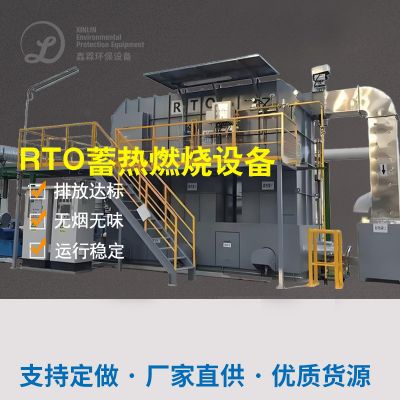
的例子1:某汽车的备件锌合金压铸厂RTO控制系统改革
产品图片背景
:
12台500T注塑工艺机,总功率80,000m³/h
原采用UV光氧的设备,污染物重金属超标2.7倍
彻底解决方法
:
等级分类治理
:
考试内容一级:漩风滤尘+空气冷却水塔(降热至40℃下类)
特殊:沸石转轮溶缩咖啡(溶缩咖啡比10:1)
三阶段:RTO焚化(热效果≥95%)
加载结果
:
VOCs除去率98.6%,年节能降耗量达42吨
余热循环于烘料模式,降低成本自然气成本120万元/年

 扫一扫添加微信