工程项目大环境
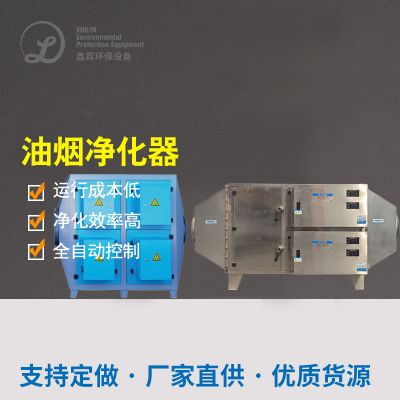
某练化分离式化公司企业原始含油率废水加工生产方法加工生产的能力不够,根据原油现货加工生产量提高至1200万吨级/年,急需要修建加工生产油烟净化器并提高加工生产细则。
污废水 成份及源于
重点污染问题表现形式:
浮油:的含量200-500mg/L,油滴粒度>100μm
皂化油:是来自于设备的洗涤,含表明活力性剂
熔化分解性有机化学物:苯系物、酚类等
高平均温度污废水 :环节来水平均温度达60-70℃
清理工艺技术标准流程
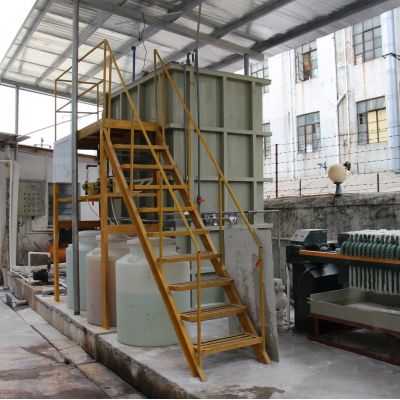
选取"分等级除油+生化学强化装备"技术工艺风格:
API化粪池
:弄掉90%之内浮油
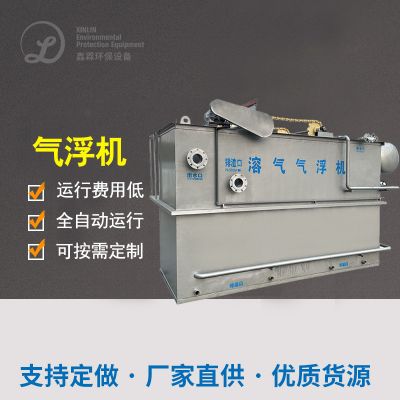
涡凹气浮
:破乳除油,搭配自动式投加系统
水解反应碱化
:增进焦化废水可血生化性
MBBR工艺设计
:骨料填冲率60%,抗冲击试验承载强
BAF滤池
:继续一个脚印祛除COD和SS
线下监测数据体统
:24小时管控石油天然气类质量指标
决定功效
治疗面积从5000m³/d续建至8000m³/d,出液指数:
油气类从450mg/L下降2.1mg/L
COD从1200mg/L降到60mg/L
年收购 废油约6500吨,创新经济实惠经济收益800余万美元
的操作系统半电气自动化的情况高,人工客服电话的操作削减40%。
化工行业废渣处置重中之重新技术小结
实现上文成功案例看得见,当今化工行业废气正确处理凸显三大趋势:
精密定义工作
:共性与众不同工段废水处理性质利用不一致性化生产技术
材料回收分类处理层面
:从纯粹治理转弯有币值多组分回收并
智慧教育化自动运行
:使用在线上评估和重新设定软件
机构在会选择整理工学院艺时,需要点顾虑:
焦化废水水质监测上下波动形态
当地城市污染物标准规范需要
正常运行成本费与环境循环经济盈利发展
工艺设计成长度与全新方法的组合
这部分具代表性经典案例阐明,根据物理学开发和规范起来行驶,热化工废水已经也能体现不合格进行排放甚至会成本化根据,为相关行业绿化发展进步出具能力能够。

 扫一扫添加微信